Napauttaminen teollisissa sovelluksissa

Napauttaminen teollisissa sovelluksissa
Tiedot:
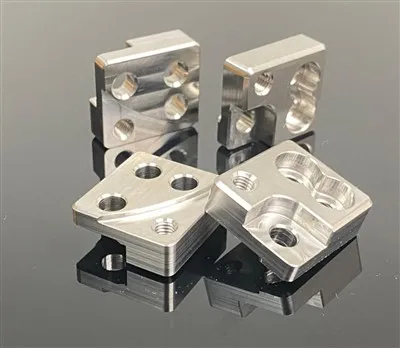
Kierteitys teollisissa sovelluksissa tarkoittaa sisäisten kierteiden luomista esi-porattuun reikään ruuveilla tai pulteilla kiinnittämistä varten. Tämä on ratkaiseva valmistusvaihe, joka suoritetaan käyttämällä leikkaustyökalua, jota voidaan käyttää manuaalisesti, porakoneella tai automatisoiduilla CNC-koneilla. Teollista kierteitystä käytetään monilla aloilla autoteollisuudesta ilmailuteollisuuteen sekä tuotannossa että korjauksessa.
Kierteitysprosessissa käytetään kierrettä, joka leikkaa kierteet materiaaliin, kun se kierretään reikään. Hanassa on leikkuureunat, jotka poistavat materiaalia ja muodostavat kierteet, jotka on suunniteltu sopimaan käytettävään ruuviin tai pulttiin.
Kierteitys voidaan suorittaa manuaalisesti käsihanoilla tai automaattisesti CNC-koneella vaaditusta tarkkuudesta ja toistettavuudesta riippuen. Prosessi on kriittinen sovelluksissa, joissa kierrereiät ovat välttämättömiä kokoonpanossa, kuten auto-, ilmailu- ja koneiden valmistuksessa.
Lähetä kysely
Kuvaus
Lähetä kysely
 
 
product-835-765

Tarkkuusvalmistuksen vaativassa maailmassa luotettavien sisäisten kierteiden luominen ei ole vaihtoehto-se on ehdottoman välttämätöntä. Kattava kierteitysratkaisumme on suunniteltu erityisesti teollisuussovelluksiin, joissa vika ei ole vaihtoehto. Tarjoamme työkalut, teknologian ja asiantuntemuksen muuttaa tämä kriittinen koneistus potentiaalisesta pullonkaulasta tuottavuuden ja laadun pilariksi.


Teollisten sovellusten hyödyntäminen asettaa ainutlaatuisia haasteita: suuret-volyymit tuotantoajot, eksoottiset ja karkaistut materiaalit, tiukat ISO- ja ANSI-laatustandardit sekä hinta-per-reikätehokkuuden säälimätön vaatimus. Tuotevalikoimamme vastaa näihin haasteisiin-ottavasti. Tarjoamme laajan valikoiman tarkkuustappeja spiraalikärki- ja kierrehuilumalleista tehokkaaseen lastunpoistoon läpimeno- ja umpirei'issä vankoihin kierteen -muodostaviin kierteisiin, jotka kylmä-työstävät materiaalia ja luovat vahvempia, siruttomia{8}kierteitä sitkeisiin metalleihin ja metalliseoksiin. Valmistettu ensiluokkaisista substraateista, kuten jauhemetallurgisesta nopeasta teräksestä (PM-HSS) ja kiinteästä kovametallista, ja niitä on tehostettu edistyneillä pintapinnoitteilla, kuten TiAlN ja TiCN, työkalumme tarjoavat poikkeuksellisen kulutuskestävyyden ja lämmönkestävyyden varmistaen tasaisen suorituskyvyn ruostumattomissa teräksissä, Inconelissa ja muissa sitkeissä seosaineissa.

Itse leikkaustyökalun lisäksi tarjoamme täydellisen järjestelmän menestykseen. Tämä sisältää sovelluskohtaiset-leikkausnesteet, jotka on suunniteltu optimaaliseen voiteluun ja jäähdytykseen, erittäin-tarkat CNC-kierreistukat, jotka varmistavat täydellisen kohdistuksen, sekä edistyneet työkalunpidinjärjestelmät, jotka vaimentavat tärinää ja lisäävät jäykkyyttä. Tekninen tukitiimimme työskentelee kanssasi optimoidakseen jokaisen parametrin-nopeuden, syötön, syvyyden ja jäähdytysnesteen toimituksen-koneesi ja materiaalisi mukaan. Tämä kokonaisvaltainen lähestymistapa takaa työkalun maksimaalisen käyttöiän, erinomaisen kierteen laadun ja lyhyemmät kiertoajat.

product-1268-1087
product-1076-987

Kaikissa toiminnoissa, joissa pulttiliitoksen eheys, hydrauliliittimen tiiviste tai kriittisen komponentin kokoonpano on ensiarvoisen tärkeää, kierteityksen hallinta teollisissa sovelluksissa on avainasemassa. Ratkaisumme on todistettu johtavien auto-, ilmailu-, energia- ja lääkinnällisten laitteiden valmistajien tehtailla maailmanlaajuisesti. Tekemällä yhteistyötä kanssamme sijoitat muuhun kuin vain leikkaustyökaluihin; sijoitat ennustettaviin prosesseihin, lyhennetyihin seisokkeihin ja horjumattomaan luotettavuuteen, jota teollisuussovelluksesi vaativat. Autamme sinua nostamaan langoitustoimintasi uudelle tasolle.


FAQ

V: Ensisijaisia ​​tekijöitä ovat työkappaleen materiaali (esim. teräs, alumiini, eksoottiset seokset), reiän tyyppi (läpivienti tai sokea), vaadittu kierremääritys (metrinen, UN jne.), työstökoneen ja pidikkeen tyyppi (synkroninen/jäykkä vs. jännitys{4}}puristus) ja tuotantomäärä. Materiaali ja reiän tyyppi määräävät hanan suunnittelun (esim. kierreura teräksen sokeaa reikää varten) ja alustan/pinnoitteen. Koneistusasetus määrittää, tarvitaanko vakio- vai erikoishana.

K: Mitä eroa on katkaisuhanalla ja muovaushanalla, ja milloin kumpaakin tulisi käyttää?

V: Leikkaushanat poistavat materiaalia kierteen muodostamiseksi, jolloin syntyy lastuja. Ne ovat monipuolisia ja sopivat monenlaisille materiaaleille, mukaan lukien hauraille, kuten valuraudalle. Muotoilevat tapit tai rullatapit syrjäyttävät ja kylmä{2}}muovaavat materiaalin muodostamaan kierteen ilman, että muodostuu lastuja. Ne tuottavat vahvempia kierteitä erinomaisella pintakäsittelyllä ja sopivat ihanteellisesti sitkeille materiaaleille, kuten pehmeälle teräkselle, alumiinille ja ruostumattomalle teräkselle. Valinta vaikuttaa kierteen lujuuteen, lastunhallintaan ja vaadittavaan koneen vääntömomenttiin/tehoon.

K: Kuinka voin pidentää hanan käyttöikää ja estää työkalun ennenaikaisen vian{0}}suuren volyymin tuotannossa?

V: Useiden parametrien optimointi on ratkaisevan tärkeää: Käytä oikeaa leikkausnopeutta (SFM) ja syöttöä materiaalillesi. Varmista, että laadukas, oikea tiiviste jäähdytys- tai voiteluaine levitetään suoraan leikkausalueelle. Valitse sovellukselle optimaalinen tapan geometria ja pinnoite. Tarkista koneen ja työkalunpitimen jäykkyys ja kohdistus minimoidaksesi kulumisen. Ota käyttöön johdonmukainen nokkimisjakso syvillä tai sokeilla reikillä lastujen rikkomiseksi ja poistamiseksi. Käytä lopuksi kierresyvyyttä, joka on hieman pienempi kuin täysi kiinnitys, jos mahdollista kuormituksen vähentämiseksi.


Suositut Tagit: kierteitys teollisissa sovelluksissa, Kiina kierteitys teollisissa sovelluksissa valmistajat, toimittajat, tehdas

Lähetä kysely