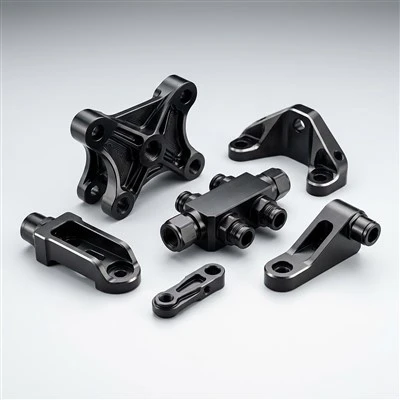
Mikä on värianodisointi CNC-osassa
Värien anodisointion sähkökemiallinen hapetusprosessi, jota sovelletaan alumiiniin CNC-työstön jälkeen. Tämän prosessin aikana alumiinipinta muuttuu tiheäksi ja kontrolloiduksi alumiinioksidikerrokseksi. Tämä oksidikerros on luonnollisesti huokoinen mikroskooppisella tasolla, mikä mahdollistaa sen imeytymisen orgaanisiin tai epäorgaanisiin väriaineisiin ennen sulkemista.
Kun se on suljettu, väri lukittuu oksidirakenteen sisään muodostaen viimeistelyn, joka on kiinteä osa itse materiaalia erillisen pinnoitekerroksen sijaan.
Tämä eroaa olennaisesti maalaamisesta tai jauhemaalauksesta. Pinnoitteet voivat kuoriutua, lohkeilla tai irrota tärinän tai iskun vaikutuksesta. Sitä vastoinvärien anodisointipalveluluo pinnan, joka on kemiallisesti sidottu pohjaalumiiniin, mikä varmistaa pitkän{0}}vakauden vaativissa sovelluksissa, kuten CNC-koneistetuissa robottiliitoksissa tai ulkopuolisissa rakenneosissa.
Tyypillisiä värejä ovat musta, punainen, sininen, kulta ja luonnollinen kirkas viimeistely. Teknisissä sovelluksissa väriä käytetään kuitenkin usein toiminnallisena tunnistusjärjestelmänä puhtaasti esteettisen tulosteen sijaan.

CNC-valmistuksen työnkulku ennen anodisointia
Anodisoinnin laatu on hyvin riippuvainen CNC-työstöprosessista. Ennen anodisointilinjalle tuloa esineet on koneistettava ja niiden pinnat valmisteltava säännellysti.
Geometriasta riippuen suurin osa kappaleista luodaan kauttaCNC-jyrsintä tai CNC-sorvaus. Jyrsintä tuottaa yleensä rakenteellisia kannakkeita, koteloita ja litteitä rajapintaelementtejä. Sorvaus tarjoaa sylinterimäisiä akseleita, kierrerunkoja ja pyöriviä osia.
Pinnan karheus on tärkeä parametri. Kiinteä Ra-arvo ilmaisee väriaineen tasaisen absorption. Epäjohdonmukaiset työstöjäljet voivat saada lopullisen värin näyttämään epätasaiselta tai täplältä.
Purseenpoistoon myös pakollinen. Mikropurseet tai terävät reunat voivat häiritä oksidikerroksen muodostumista, mikä johtaa epätasaiseen paksuuteen tai heikoihin tiivistysalueisiin. CNC-kierteityksillä valmistetuissa kierteitetyissä komponenteissa käytetään peittämistä tai prosessin jälkeistä -jälkeistä suojausta estämään anodin kehittyminen toiminnallisissa kierteissä. Samoin puristussovituspinnat ja laakerien istukat on suojattu mekaanisten toleranssien säilyttämiseksi.
Myös materiaalin valinta on kriittinen. Suosituin on alumiini 6061 sen vakaamman anodisointivasteen vuoksi. Sitä käytetään lujissa sovelluksissa, mutta se vaatii tiukempaa prosessin hallintaa lejeeringin koostumuksen erojen vuoksi.
Värien anodisointiprosessin ohjaus
- Puhdistus ja rasvanpoisto:Poista öljyt ja jäännökset CNC-työstyksestä puhtaan reaktiivisen alumiinipinnan saamiseksi.
- Pinnan etsauksen valmistelu:Standardoi pinnan rakenne CNC-jyrsinnän tai sorvauksen jälkeen tasalaatuisten anodisointitulosten saamiseksi.
- Sähkökemiallinen anodisointi:Muodosta kontrolloitu alumiinioksidikerros happamalla elektrolyytillä ja säädetyllä virralla.
- Väriaineen värjäysprosessi:Imeydy pigmentit huokoiseen oksidikerrokseen saavuttaaksesi vakaan ja tasaisen värin.
- Tiivistyskäsittely:Tiivistä oksidihuokoset värin lukitsemiseksi, korroosionkestävyyden parantamiseksi ja kestävyyden varmistamiseksi.

Materiaalien yhteensopivuus värianodisointipalvelua varten
Kaikki alumiini ei toimi samalla tavalla anodisoinnin aikana. Materiaalin koostumus vaikuttaa suoraan värin yhtenäisyyteen ja pintavasteeseen.
Alumiini 6061
Tarjoaa vakaimman anodisointivasteen tasaisen värin imeytymisen ja erinomaisen värin tasaisuuden CNC-koneistetuissa osissa.
Alumiini 7075
Tarjoaa suuren lujuuden robotiikkakäyttöön, mutta saattaa sisältää pieniä värivaihteluita korkeamman sinkkipitoisuuden vuoksi.
Alumiini 6063
Yleinen ekstruusioissa ja rakenneprofiileissa, jotka anodisoivat hyviä tuloksia suurille{0}}mittakaavaisille tai näkyville komponenteille.

Värianodisoinnin tekniset edut
- Parantaa korroosionkestävyyttä kosteissa, meri- ja kemiallisissa ympäristöissä.
- Parantaa kulumiskestävyyttä liikkuvissa CNC-kokoonpanoissa, kuten robottiliitoksissa ja vivustoissa.
- Estää hilseilyn tai hilseilyn tärinän ja lämpösyklin olosuhteissa.
- Tarjoaa sähköeristyksen ei--johtavan alumiinioksidikerroksen kautta.
- Säilyttää UV-vakauden pitkäaikaista-ulkoaltistusta varten ilman merkittävää haalistumista.
Teollisuuden hakemukset
Värianodisointia käytetään kehyksissä, koteloissa ja liitosjärjestelmissä tunnistamisen ja kokoonpanon jäljitettävyyden parantamiseksi.


Käytetään CNC-koneistetuissa koteloissa ja kahvoissa, jotta ne kestävät sterilointia, kemikaaleja ja pitkäaikaista{0}}käyttöä.
Käytetään kevyissä alumiiniosissa parantamaan kestävyyttä iskuja, hikoilua ja kosteutta vastaan.


Käytetään kevyissä alumiiniosissa parantamaan kestävyyttä iskuja, hikoilua ja kosteutta vastaan.
Miksi valita avain{0}}CNC värianodisointipalveluun
- Insinöörimme säätävät anodisointiparametreja CNC-jyrsintä- ja CNC-sorvauspinnan olosuhteiden perusteella, koska työkalujäljet, seosten erot ja geometria vaikuttavat kaikki lopulliseen värin tasaisuuteen.
- Sen sijaan, että luottaisimme vain silmämääräiseen tarkastukseen, yhdistämme pinnoitteen paksuuden mittauksen ja erävertailun pitääksemme värien anodisointipalvelun vakaana toistuvilla OEM-tuotantoajoilla.
- Pidämme viestinnän lähellä suunnittelun todellisuutta, emme markkinointiväitteitä,{0}}pienet vaihtelut alumiinin 6061- tai 7075-käyttäytymisessä arvioidaan ennen massatuotantoa loppupään yllätyksien välttämiseksi.
-
Yhdistämällä CNC-koneistuksen, kierteityksen ja pintakäsittelyn yhdeksi työnkuluksi vähennämme käsittelyn vaihtelua ja pidämme värianodisointipalveluiden tulokset ennustettavissa teollisille ostajille.

Usein kysytyt kysymykset
Vaikuttaako värianodisointi kierrereikiin ja mekaanisiin sovituksiin?
+
-
Kyllä, anodinen kerros lisää paksuutta. Puolet oksidikerroksesta tunkeutuu alustan läpi ja puolet kerääntyy pinnalle. Käytämme tyypillisesti ylimitoitettuja hanat tarkkuustyöstövaiheessa tai tulppaamme reiät valikoivasti (naamioimalla) ennen kylpyä varmistaaksemme, että vakiokiinnikkeet kiertyvät sujuvasti lopullisessa kokoonpanossa.
Voitko värjätä ruostumatonta terästä tai hiilikuitukomponentteja?
+
-
Ei, perinteinen elektrolyyttinen anodisointi koskee vain alumiinia, magnesiumia ja titaania. Ruostumaton teräs on tyypillisesti passivoitu korroosionkestävyyden vuoksi tai käsitelty fysikaalisella höyrypinnoituspinnoitteella (PVD) värin saamiseksi. Hiilikuitu vaatii erityisiä kirkkaita pinnoitteita tai hartseja.
Kuinka varmistat värien yhtenäisyyden useilla CNC-tuotantoajoilla?
+
-
Toistettavuus väriaineen imeytymisessä edellyttää tiukkaa, dokumentoitua happopitoisuuden, kylvyn lämpötilan ja upotusajan valvontaa. Lukitsemme nämä parametrit tuotantoreitittimeen jokaiselle tietylle osanumerolle ja varmistamme vastaavan värisävyn riippumatta siitä, onko käytössä ensimmäinen prototyyppi tai kymmenes tuotantoerä.
Mitä eroa tyypin II ja tyypin III anodisoinnin välillä on värien saatavuuden suhteen?
+
-
Tyyppi II (standardi rikki) tuottaa suhteellisen ohutta, kirkasta perusoksidia, joka mahdollistaa eloisat, kirkkaat värit, kuten punaisen, sinisen ja kullan. Tyyppi III (Hardcoat) tuottaa paljon paksumman, tiheämmän ja luonnollisesti tummemman harmaan tai ruskean oksidirakenteen. Tämä luontainen tummuus rajoittaa tyypin III värivaihtoehdot ensisijaisesti mustaan tai erittäin tummaan oliivinvihreään.
Suositut Tagit: väri-anodisointipalvelu cnc-osille, Kiina värianodisointipalvelu cnc-osien valmistajille, toimittajille, tehtaalle